
 Главная

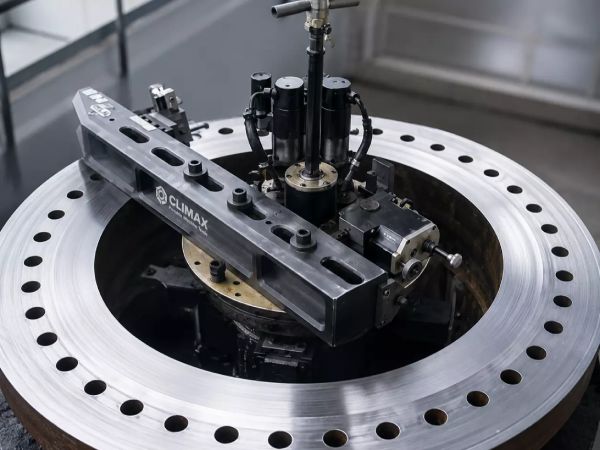
Выбор станка для обработки фланцев — это задача, которая требует системного подхода, поскольку данное оборудование занимает особое место в металлообрабатывающем производстве. Фланец, как соединительный элемент трубопроводной арматуры, машиностроительных узлов и строительных конструкций, подвергается целому комплексу технологических операций: токарной обработке, сверлению, фрезерованию, нарезанию резьбы и шлифованию. В отличие от универсальных станков, предназначенных для обработки тел вращения или плоских деталей, станки для фланцев должны сочетать в себе высокую жесткость, точность позиционирования и возможность быстрой переналадки под различные типоразмеры. Именно эти требования определяют основные критерии выбора, которые мы рассмотрим детально.
Первым и, пожалуй, самым важным параметром является тип обрабатываемого фланца. Фланцы могут быть плоскими, воротниковыми, с горловиной, а также иметь различные формы присоединительных поверхностей — от гладких до рифленых или с канавками под уплотнительные кольца. Диаметр обрабатываемого изделия варьируется от нескольких десятков миллиметров до полутора метров и более, что напрямую влияет на габариты станка и его несущую способность. Для мелких серий и разнообразия типоразмеров предпочтительны универсальные токарно-винторезные станки с ЧПУ, оснащенные специальными патронами и планшайбами. Для массового производства, где требуется высокая производительность и повторяемость, лучше подходят специализированные карусельные или вертикально-сверлильные модули, заточенные под конкретную номенклатуру. Однако если ваше производство ориентировано на единичные заказы, то избыточная автоматизация может обернуться лишними затратами на обслуживание и переналадку.
Второй аспект — это характер выполняемых операций. Если фланец требует только проточки посадочных мест под болты и центрирующего буртика, то достаточно простого токарного станка с механической подачей. Но современные требования к качеству соединений часто включают необходимость сверления отверстий по координатной сетке, нарезания резьбы метчиками или резьбовыми головками, а также фрезерования пазов под шпонки или установочные винты. В таких случаях возникает потребность в обрабатывающем центре с поворотным столом и инструментальным магазином. Такие станки позволяют выполнить все операции за один установ, что исключает погрешность переустановки и сокращает время цикла. Важно оценить, сколько осей управления необходимо: для простых фланцев достаточно двух-трех, для сложных с непрямолинейными пазами потребуется четырех- или пятиосевая кинематика.
Третий критерий — точность и класс шероховатости. Фланцевые соединения часто работают под высоким давлением, поэтому поверхность уплотнительных канавок должна иметь шероховатость не выше Ra 1,6, а то и Ra 0,8. Это требует использования станков с минимальными люфтами и высокой виброустойчивостью. Обратите внимание на жесткость шпиндельного узла и качество направляющих. Современные станки с линейными рельсовыми направляющими обеспечивают более высокую точность по сравнению с закаленными чугунными направляющими скольжения, но требуют более тщательного ухода. Также важна система измерения: наличие датчиков позиционирования, лазерных интерферометров или встроенных измерительных щупов позволяет контролировать размеры в процессе обработки и корректировать их в автоматическом режиме. Это особенно актуально для партий фланцев, где допуск на межцентровое расстояние отверстий может составлять всего несколько сотых миллиметра.
Четвертый параметр — производительность и объем партии. Для мелкосерийного производства критичным становится время наладки: каждый переход от одного типоразмера к другому не должен занимать более получаса. Поэтому выбирайте станки с быстросменными патронами и системой автоматического подбора режимов резания на основе загруженной программы. Для крупносерийного производства важно соотношение времени обработки и времени загрузки-выгрузки. Многие современные модели оснащаются автоматическими загрузчиками, которые подают заготовки на позицию обработки без участия оператора. Это позволяет достигать коэффициента загрузки станка до 85–90 процентов, тогда как при ручной подаче он редко превышает 50–60 процентов. Если вы планируете работать в две-три смены, автоматизация становится экономически оправданной уже при партии от нескольких сотен деталей в месяц.
Пятый аспект — материал и его обрабатываемость. Фланцы изготавливаются из углеродистых и легированных сталей, нержавеющей стали, чугуна, латуни, бронзы и даже титановых сплавов. Каждый материал предъявляет свои требования к инструменту и режимам резания. Нержавеющая сталь склонна к наклепу и требует использования твердосплавных пластин с покрытием и обильного охлаждения. Чугун дает хрупкую стружку, которая требует специальных механизмов удаления, а также вызывает абразивный износ направляющих. Титан крайне капризен в обработке, требует низких скоростей резания и высокой жесткости системы. Поэтому перед покупкой уточните у производителя, рассчитан ли станок на работу с вашим конкретным материалом, имеется ли в базе данных подходящие циклы обработки и рекомендации по параметрам. В идеале станок должен иметь библиотеку материалов и автоматический подбор режимов.
Шестой критерий — системы удаления стружки и охлаждения. При обработке фланцев образуется большое количество металлической стружки, которая при попадании на направляющие или в патрон может вызвать заклинивание и аварийную остановку. Поэтому станок должен быть оснащен эффективным конвейером для удаления стружки и защитными чехлами на всех подвижных элементах. Особое внимание уделите системе подачи смазочно-охлаждающей жидкости. Если вы обрабатываете вязкие материалы, такие как нержавеющая сталь, вам потребуется мощный насос и фильтрация для очистки СОЖ от мелкодисперсных частиц. Для чугунных заготовок, напротив, лучше использовать сухое резание или минимальную смазку, чтобы избежать забивания пор металла. Возможность переключения между этими режимами без переналадки — значительное преимущество.
Седьмой момент — программирование и управление. Современные станки для обработки фланцев работают под управлением ЧПУ, и от качества программного обеспечения зависит не только скорость обработки, но и возможность быстрой адаптации под новые чертежи. Желательно, чтобы система поддерживала импорт моделей в форматах STEP или IGES, а также имела модуль для автоматической генерации управляющих программ на основе эскиза. Это позволит сократить время подготовки производства с нескольких часов до нескольких минут. Проверьте, насколько интуитивен интерфейс, есть ли возможность имитации обработки в виртуальной среде, чтобы выявить возможные столкновения инструмента с заготовкой еще до запуска. Некоторые производители предлагают облачные сервисы для хранения программ и дистанционной диагностики, что может быть полезно при многосменном режиме.
Восьмой аспект — эргономика и безопасность. Оператору приходится часто устанавливать тяжелые заготовки, поэтому станок должен иметь удобные зоны загрузки, а также механизмы для подъема и центрирования фланцев. Наличие ограждений и автоматической остановки при открытии дверцы — обязательное требование для любого современного оборудования. Обратите внимание на освещение рабочей зоны и наличие системы видеонаблюдения, которая позволяет контролировать процесс из безопасной зоны. Если в цехе работают несколько станков, продумайте возможность их интеграции в единую систему сбора данных для мониторинга загрузки и планово-предупредительного обслуживания.
Девятый параметр — стоимость владения и сервисное обслуживание. Цена станка — лишь часть общих затрат. Необходимо учесть стоимость инструмента, расходных материалов, электроэнергии и регулярного технического обслуживания. Перед покупкой запросите у поставщика подробный расчет эксплуатационных расходов за год. Особое внимание уделите условиям гарантии и наличию сервисного центра в вашем регионе. Если станок требует специальных инструментов или оснастки, которые поставляются только под заказ, это может привести к простоям. Лучше выбирать модели с унифицированными комплектующими, доступными у нескольких поставщиков. Также уточните, какие обновления программного обеспечения входят в стоимость, и какова периодичность их выхода.
Десятый, но не менее важный аспект — перспектива расширения производства. Станок для обработки фланцев должен иметь запас по мощности и возможностям, чтобы в будущем вы могли обрабатывать детали большего диаметра или более сложной конфигурации без полной замены оборудования. Многие производители предлагают модульные платформы, которые позволяют наращивать функциональность за счет добавления дополнительных осей или сменных головок. Оцените, насколько легко можно будет интегрировать станок в автоматизированную линию, если возникнет такая необходимость. Это важно, так как покупка нового оборудования всегда сопряжена с обучением персонала и адаптацией технологических процессов.
Подводя итог, выбор станка для обработки фланцев — это многофакторное решение, в котором необходимо учесть не только технические параметры, но и экономическую целесообразность. Ключевым является четкое понимание вашей производственной программы: какие фланцы вы будете обрабатывать, в каком объеме и с какой периодичностью. Составьте подробное техническое задание, перечислив все требования по типам операций, материалам, точности и производительности. Затем сравните предложения нескольких производителей, запросите тестовую обработку ваших образцов на их оборудовании. Только так можно получить объективную картину и принять взвешенное решение, которое обеспечит надежную работу станка на протяжении многих лет. Помните, что правильно выбранный станок — это не просто затрата, а инвестиция, которая окупается за счет повышения качества продукции и сокращения времени обработки.