
 Главная

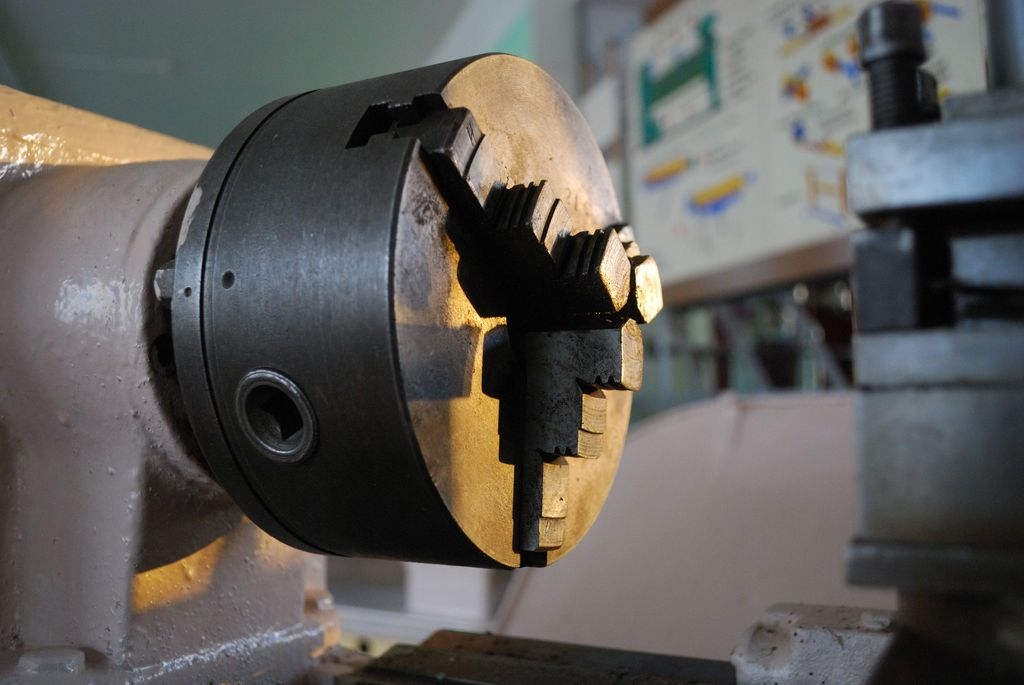
Токарная обработка начинается с крепления заготовки. От того, насколько надежно и точно деталь удерживается в шпинделе, зависит качество поверхности, геометрия и безопасность операции. Если заготовка сидит слабо или с перекосом, даже исправный станок будет давать брак.
В такой ситуации помогают токарные патроны, которые представляют собой зажимное устройство для установки деталей на токарном станке. Они передают крутящий момент от шпинделя, центрируют заготовку и удерживают ее во время резания. Проще говоря, это один из главных элементов оснастки, без которого нормальная токарка невозможна.
Что такое токарный патрон и где он применяется
Токарный патрон — это механизм с подвижными кулачками или другими зажимными элементами. Он крепится на шпинделе станка и обеспечивает базирование заготовки. В зависимости от конструкции, патрон может работать с круглым, квадратным, шестигранным или несимметричным прокатом. Также существуют модели для труб, колец, фланцев и тонкостенных деталей.
Применяется такой патрон не только на универсальных токарных станках. Его используют на токарно-винторезных, токарно-карусельных, сверлильных и расточных станках, а также в автоматизированных линиях. В ремонтных цехах и на крупных производствах задачи отличаются, но принцип остается похожим: деталь нужно быстро установить, точно выставить и надежно зажать.
Иногда кажется, что патрон — это просто металлический круг с кулачками. На практике это точный узел, где важны зазоры, износ, балансировка и усилие зажима. Ошибка в выборе патрона может проявиться не сразу. Сначала появляется легкая вибрация, потом ухудшается чистота поверхности, а затем страдает размер. Поэтому к оснастке стоит относиться как к части технологического процесса, а не как к второстепенной детали.
Зачем нужен патрон на токарном станке
Главная задача патрона — удерживать заготовку во время обработки. Резец давит на металл, возникает сила резания, и деталь стремится сместиться. Патрон принимает эту нагрузку и передает ее на шпиндель. Если зажим слабый, заготовка может провернуться. Это опасно и для оператора, и для станка, и для самой детали.
Вторая задача — центрирование. Чтобы получить точный диаметр и соосность, заготовка должна вращаться вокруг заданной оси. Хороший патрон уменьшает биение и помогает выдерживать допуск. Особенно это важно при чистовой обработке, нарезании резьбы и растачивании отверстий.
Третья задача — экономия времени. Сменные кулачки, быстросменные системы и механизированный зажим ускоряют установку деталей. В единичном производстве это не так критично. Однако в серийном или массовом производстве каждая секунда на смену заготовки складывается в часы простоя. Поэтому выбор патрона часто влияет на производительность целого участка.
Как устроен токарный патрон
В основе большинства патронов лежит корпус, внутри которого находится механизм перемещения кулачков. У спирально-реечных моделей используется диск со спиралью. При вращении ключа кулачки двигаются синхронно. У четырехкулачковых патронов каждый кулачок имеет отдельный винт, поэтому настройка занимает больше времени, но дает гибкость.
Кулачки бывают цельными и сборными. Сборные позволяют менять зажимные накладки без замены всего кулачка. Это удобно при работе с разными материалами. Например, для сырой стали подходят одни накладки, для чугуна или цветных сплавов — другие. Также важны направляющие, винты, рейки и замковые элементы. Они должны быть чистыми и смазанными.
Еще один элемент — крепежный фланец или переходная плита. Патрон должен точно садиться на шпиндель. Если посадка нарушена, появляется биение, которое сложно убрать регулировкой. Поэтому перед установкой проверяют конус, торец и крепежные отверстия. Мелочей здесь нет. Точнее, почти нет.
Какие бывают токарные патроны
Разновидностей много, и выбор зависит от детали, станка и типа производства. Ниже перечислены основные варианты, которые встречаются в мастерских и на заводах.
• Двухкулачковые патроны. Подходят для несимметричных деталей, отливок и поковок. Кулачки могут двигаться независимо или вместе.
• Трехкулачковые патроны. Самый распространенный тип. Обычно имеют спирально-реечный механизм и применяются для круглых и шестигранных заготовок.
• Четырехкулачковые патроны. Каждый кулачок регулируется отдельно. Хороши для квадратных, прямоугольных и сложных заготовок.
• Цанговые патроны. Обеспечивают высокую точность для пруткового материала и мелких деталей.
• Клиновые и рычажные патроны. Часто используются в станках с ЧПУ, где нужна высокая сила зажима и быстрый цикл.
• Магнитные и вакуумные патроны. Применяются для тонких листовых или немагнитных деталей, когда механический зажим неудобен.
Отдельно стоит сказать про способ привода. Патроны бывают ручными, пневматическими, гидравлическими и электрическими. Ручные проще и дешевле, но требуют времени на затяжку. Механизированные быстрее и стабильнее, однако нуждаются в подключении к системе станка. Для домашней мастерской чаще берут ручной вариант. Для производства с повторяющимися операциями — механизированный.
Точность, биение и балансировка
Точность патрона — это не абстрактный параметр. Она показывает, насколько близко реальная ось вращения детали совпадает с осью шпинделя. Чем меньше биение, тем стабильнее размер и чище поверхность. Для черновых операций допустимы одни значения, для чистовых — другие. Если деталь длинная или тонкая, даже небольшое биение может привести к конусности.
Балансировка важна на высоких оборотах. Неуравновешенный патрон создает вибрацию. Она передается на шпиндель, резец и заготовку. В результате ускоряется износ подшипников, ухудшается качество и повышается шум. Особенно это заметно на станках с ЧПУ, где обороты могут быть высокими. Поэтому для скоростной обработки выбирают патроны с улучшенной балансировкой.
Однако не стоит гнаться за максимальной точностью везде. Иногда это удорожает оснастку и замедляет работу. Разумный подход — подбирать патрон под конкретную задачу. Для грубой обдирки важнее прочность и сила зажима. Для финишной обработки — точность и повторяемость.
Материалы и покрытия
Корпус патрона обычно делают из легированной стали. Она должна выдерживать нагрузки, удары и многократные зажимы. Кулачки часто изготавливают из закаленной стали или с твердосплавными накладками. Это повышает износостойкость. Некоторые модели имеют защитные покрытия от коррозии.
Покрытие влияет на срок службы и условия работы. Например, никелирование упрощает очистку и защищает от ржавчины. Оксидирование дает более темную поверхность и умеренную защиту. Для агрессивных сред существуют специальные покрытия. Но главное — не покрытие само по себе, а качество стали и термообработки. Дешевый патрон с красивым покрытием может быстро потерять точность.
Также стоит учитывать материал заготовки. Алюминий, латунь и пластик требуют аккуратного зажима, чтобы не оставить вмятин. Для чугуна нужна защита от абразивной пыли. Для нержавейки важна стойкость к коррозии и достаточная сила зажима. Универсального решения на все случаи нет.
Как выбрать патрон под задачу
Выбор начинается с вопроса: что именно нужно обрабатывать. Диаметр, длина, масса и форма заготовки определяют тип патрона. Если деталь круглая и однотипная, подойдет трехкулачковый вариант. Если форма сложная, лучше взять четырехкулачковый. Для прутка удобна цанга. Для тонкого листа — магнитный или вакуумный патрон.
Дальше смотрят на станок. Важны посадочный размер, тип шпинделя, максимальные обороты и способ крепления. Неподходящий патрон просто не встанет или будет работать с опасной вибрацией. Также проверяют диапазон зажима. Он должен покрывать нужные размеры, но не быть слишком широким в ущерб точности.
Полезно учитывать и организацию работы. Ниже приведены критерии, которые помогают сравнить варианты.
• Диаметр заготовки и диапазон зажима.
• Точность центрирования и допустимое биение.
• Способ зажима: ручной, пневматический, гидравлический.
• Частота смены деталей и время настройки.
• Материал заготовки и сила резания.
• Тип производства: единичное, серийное, массовое.
Если производство серийное, механизированный зажим окупается быстрее. Для единичных работ ручной патрон часто выгоднее. Но бывает и наоборот: тяжелая деталь требует гидравлики, даже если заказов немного. Здесь важен не шаблон, а расчет.
Установка и обслуживание
Установка патрона требует чистоты. Стружка, пыль или заусенцы на посадочных поверхностях недопустимы. Они создают перекос и биение. Перед монтажом проверяют фланец, конус и крепеж. Затяжку выполняют равномерно, чтобы не перекосить корпус.
Обслуживание включает очистку, смазку и проверку износа. Смазка должна соответствовать рекомендациям производителя. Слишком густая или неподходящая смазка затрудняет ход кулачков. Слишком жидкая может вытекать и собирать пыль. Кулачки и направляющие осматривают на задиры и выработку. Если появился люфт, точность падает.
Периодически проверяют биение с индикатором. Это простой способ заметить проблему до появления брака. Также важно не превышать максимальные обороты и силу зажима. Патрон — не расходник, но и не вечный узел. При интенсивной работе он требует внимания.
Безопасность при работе
Безопасность начинается с правильного зажима. Заготовка должна быть зажата надежно, без перекосов. Выступающая часть не должна быть слишком длинной, если нет люнета или поддержки. На высоких оборотах даже небольшой дисбаланс опасен. Поэтому кожухи и защитные экраны не стоит игнорировать.
Перед запуском проверяют, убраны ли ключи. Случайно оставленный ключ в патроне может вылететь с большой силой. Это одна из самых грубых ошибок. Также нельзя тормозить шпиндель руками или измерять деталь на ходу. Даже опытный оператор может потерять бдительность. А станок не прощает спешки.
Еще один момент — износ кулачков. Если они стерты неравномерно, зажим становится слабее. Деталь может сместиться в самый неподходящий момент. Поэтому регулярный осмотр — это не формальность, а часть безопасной работы.
Частые ошибки при выборе
Первая ошибка — экономия на точности там, где она нужна. Дешевый патрон с большим биением не даст стабильного размера. Придется тратить время на подгонку и доработку. Вторая ошибка — покупка слишком тяжелого патрона для легкого станка. Это увеличивает нагрузку на шпиндель и подшипники.
Третья ошибка — неправильный диапазон зажима. Если патрон зажимает деталь только на пределе, сила зажима может быть недостаточной. Четвертая — отсутствие запасных кулачков. Когда накладки изнашиваются, работа встает. Пятая — игнорирование балансировки. На высоких оборотах вибрация быстро разрушает оснастку.
И еще одна распространенная ситуация: патрон выбирают по цене, а не по задаче. Потом оказывается, что для сложных деталей нужен четырехкулачковый, а для прутка — цанговый. Лучше сразу определить типовые операции. Тогда оснастка будет работать, а не лежать на полке.
Итог
Токарный патрон — это зажимное устройство, которое удерживает и центрирует заготовку на станке. От него зависят точность, производительность и безопасность. Разные конструкции подходят для разных задач: трехкулачковые для круглых деталей, четырехкулачковые для сложных форм, цанговые для прутка, механизированные для серии.
При выборе смотрят на размер заготовки, станок, точность, силу зажима и тип производства. Важны также обслуживание, балансировка и состояние кулачков. Если подойти к выбору спокойно и без спешки, патрон прослужит долго и поможет получать стабильный результат. В металлообработке мелочей нет, но именно из таких узлов складывается качество всей работы.