
 Главная

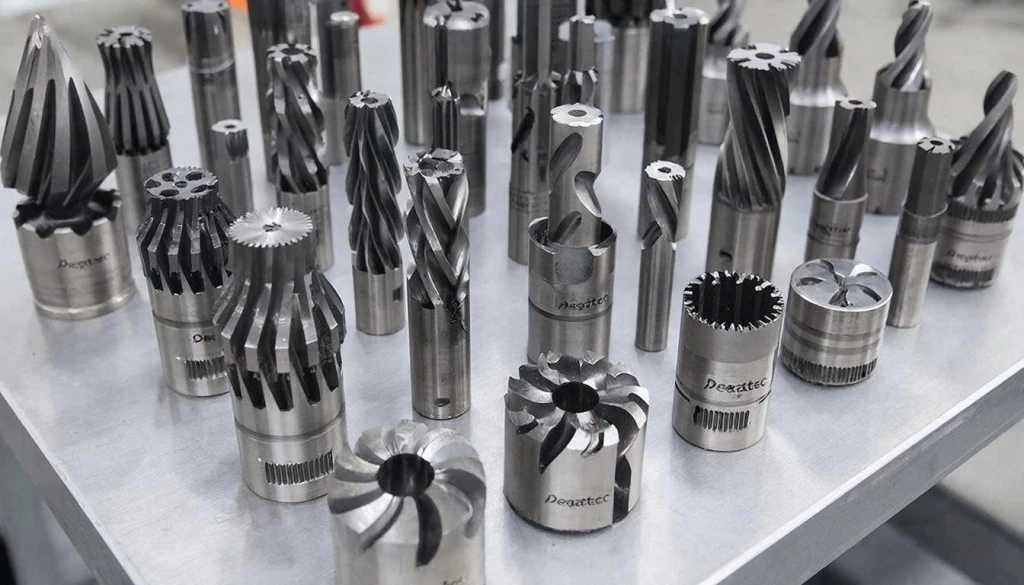
Фрезы для ЧПУ — это сменный инструмент, который снимает материал с заготовки и придаёт ей нужную форму. Их используют на станках с числовым программным управлением, где траектория движения задаётся заранее. Кто-то обрабатывает дерево, кто-то пластик, акрил, алюминий, сталь или композит. От правильного выбора фрезы зависит чистота кромки, скорость работы и ресурс оборудования.
На рынке есть разные поставщики, и новичку легко растеряться. А вот сайт https://olmitool.ru предлагает инструмент для разных задач, но перед покупкой всё равно стоит разобраться в базовых параметрах. Фреза — не универсальная деталь. Одна и та же модель может отлично работать по дереву и плохо подходить для стали. Поэтому выбор начинается с материала заготовки и типа операции.
Что такое фреза для ЧПУ и где она применяется
Фреза для ЧПУ — это режущий инструмент с одной или несколькими кромками. Она вращается, а заготовка или сам инструмент перемещается по заданным координатам. В результате получаются пазы, контуры, отверстия, карманы, фаски и объёмные формы. На небольших настольных станках чаще обрабатывают мягкие материалы. На промышленных порталах работают с металлами и композитами.
Применение широкое. Мебельные производства делают фасады и детали корпусной мебели. Рекламные мастерские режут акрил, ПВХ и композит. Машиностроительные участки фрезеруют алюминиевые плиты, стальные заготовки и чугун. Даже в домашней мастерской фреза помогает сделать гравировку, вырезать фигуру или подготовить паз под соединение. Главное — понимать, что инструмент подбирается под конкретную задачу.
Из каких материалов делают фрезы
Материал режущей части влияет на стойкость, скорость и цену. Быстрорежущая сталь HSS остаётся бюджетным вариантом. Она подходит для дерева, некоторых пластиков и мягких металлов. Но при высоких температурах такая кромка быстрее теряет твёрдость. Твёрдый сплав, или карбид вольфрама, встречается чаще. Он держит нагрев лучше и служит дольше. Для алюминия и стали обычно берут именно твердосплавные фрезы.
Есть ещё алмазные покрытия и поликристаллические алмазные пластины. Они нужны для композитов, стеклотекстолита, графита и других абразивных материалов. Керамика встречается реже, в узких задачах. Однако цена не всегда означает лучшее решение. Иногда дешёвая фреза для черновой обработки дерева экономит бюджет, а дорогой инструмент просто не нужен. Точнее, выбор зависит от серии заказов и требуемой точности.
Основные типы фрез
Типы фрез различаются по форме, назначению и траектории резания. Ниже — базовый список, с которым стоит познакомиться перед покупкой.
• Концевые фрезы. Самый распространённый тип. Ими фрезеруют пазы, контуры и карманы. Бывают одно-, двух- и многозубые.
• Сферические фрезы. Имеют округлый наконечник. Нужны для объёмной обработки, радиусных переходов и чистых поверхностей.
• Фасонные фрезы. Профиль кромки повторяет нужную форму. Применяются для декора, кромок и специальных соединений.
• V-образные фрезы. Используются для гравировки, фасок и получения канавок с углом. Популярны в рекламных работах.
• Дисковые фрезы. Режут пазы, шлицы и канавки. Часто работают как часть наборного инструмента.
• Пазовые фрезы. Создают точные пазы под шпонку, вставку или соединение. Требуют аккуратной настройки вылета.
• Резьбовые фрезы. Формируют резьбу в отверстиях. Применяются там, где метчик неудобен или нужна высокая точность.
• Гравировальные фрезы. Имеют тонкую кромку. Подходят для мелких надписей, узоров и тонких линий.
Это не полная классификация. Существуют ещё торцевые, червячные, расточные и специальные модели. Но перечисленные типы закрывают большинство задач на старте.
Как выбрать фрезу под материал
Для дерева и древесных плит подходят двух- и трёхзубые фрезы. Они дают хороший отвод стружки и чистый рез. Для МДФ часто берут спиральные модели с верхним или нижним резом. Верхний рез уменьшает сколы на лицевой стороне, нижний — на обратной. Если заготовка ламинированная, направление резания важно. Иначе появятся сколы, которые придётся зашлифовывать.
Пластики требуют острых кромок и правильной геометрии. Акрил может плавиться при высокой скорости, поэтому нужен подходящий режим и охлаждение. ПВХ и поликарбонат тоже чувствительны к нагреву. Алюминий обрабатывают однозубыми или двухзубыми фрезами с полировкой. Стружка не должна налипать на кромку. Для стали нужны твёрдосплавные фрезы с покрытием и жёсткая оснастка. Вибрация здесь особенно мешает.
Композиты — отдельная история. Стеклотекстолит и углепластик сильно изнашивают инструмент. Алмазное покрытие помогает продлить срок службы. Но и режимы должны быть умеренными. Если сомнения остаются, лучше провести тест на небольшом образце. Такой подход экономит материал и нервы.
Геометрия и покрытие: на что смотреть
Количество зубьев влияет на производительность и чистоту. Чем больше зубьев, тем выше подача и глаже поверхность. Но при обработке мягких материалов стружке нужно место. Поэтому для алюминия часто выбирают один или два зуба. Для дерева можно взять три и больше. Угол спирали тоже важен. Большой угол помогает отводить стружку и снижает вибрацию. Малый угол даёт более прочную кромку.
Покрытия бывают разные. Нитрид титана, карбид титана, алюминиевые покрытия и DLC. Они снижают трение, повышают твёрдость и защищают от износа. Но покрытие не исправляет неправильную геометрию. Если фреза подобрана не под материал, никакое покрытие не спасёт. Вернее, оно немного продлит жизнь, но результат останется нестабильным.
Совместимость с станком и оснасткой
Даже хорошая фреза может плохо показать себя на слабом станке. Здесь важны мощность шпинделя, жёсткость портала и точность механики. Если станок не держит нагрузку, появляется вибрация. Она портит кромку и снижает качество поверхности. Поэтому не стоит ставить крупную фрезу на настольный станок начального уровня. Лучше выбрать меньший диаметр и умеренную подачу.
Оснастка тоже играет роль. Цанговый патрон должен соответствовать хвостовику. Изношенная цанга не обеспечивает нужного биения. В результате фреза бьёт, шумит и быстрее тупится. Хвостовик может быть цилиндрическим или с лыской. Для некоторых станков нужны специальные переходники. Перед установкой проверяют чистоту посадочного места. Мелкая стружка способна нарушить точность.
Режимы обработки и охлаждение
Режимы подбирают по материалу, диаметру фрезы и возможностям станка. Основные параметры — обороты, подача и глубина за проход. Слишком высокая скорость вращения греет кромку. Слишком низкая — увеличивает нагрузку и ломает инструмент. Подача должна быть достаточной, чтобы фреза резала, а не тёрлась. Глубина за проход зависит от жёсткости системы. На длинной фрезе вибрация усиливается.
Охлаждение бывает воздушным, водным, масляным или туманным. Для дерева часто хватает отвода стружки. Для алюминия и стали применяют смазочно-охлаждающую жидкость. В некоторых случаях используют минимальную смазку. Важно не переохлаждать материал без необходимости. Резкие перепады температуры иногда вредят кромке. Лучше следовать рекомендациям производителя и корректировать их по факту.
Ошибки, которые встречаются на практике
Одна из частых ошибок — слишком большой вылет фрезы. Инструмент начинает вибрировать, кромка крошится, а стенки паза получаются неровными. Другая ошибка — неправильное направление подачи. При попутном и встречном фрезеровании нагрузка распределяется по-разному. Новички иногда ставят фрезу, которая не подходит для материала. Например, пытаются обрабатывать сталь инструментом для дерева. Это приводит к поломке и портит заготовку.
Ещё одна проблема — экономия на оснастке. Плохой патрон или изношенная цанга не держат фрезу. Она смещается, бьёт и оставляет следы. Калибровка станка тоже важна. Если люфт в осях, даже хорошая фреза не даст точности. На одном производстве заменили инструмент, но не проверили биение шпинделя. В итоге новая фреза работала хуже старой. Пришлось настраивать узел заново.
Безопасность при работе
Безопасность начинается с защиты глаз и слуха. Стружка летит с высокой скоростью, а шум может быть сильным. Заготовку нужно надёжно фиксировать. Если деталь сдвинется во время обработки, фреза может сломаться. Руки не должны находиться рядом с вращающимся инструментом. Для смены фрезы станок обязательно останавливают. Это простые правила, но они спасают от травм и порчи оборудования.
Также стоит следить за температурой. Некоторые материалы начинают дымить или плавиться. Если появился запах гари, процесс останавливают и проверяют режим. Нельзя оставлять работающий станок без присмотра. Даже короткая пауза иногда приводит к поломке. Опытные операторы заранее продумывают траекторию и точки крепления. Так работа идёт спокойнее и предсказуемее.
Хранение и обслуживание
Фрезы лучше хранить в отдельных ячейках или кейсах. Кромки не должны касаться друг друга. Даже небольшой скол ухудшает рез. Перед установкой стоит осмотреть инструмент. Если есть затупление, нагар или трещина, лучше заменить. Чистка помогает убрать стружку и смолу. Для дерева иногда применяют специальные очистители. Для металла важно удалять эмульсию и защищать от коррозии.
Заточка возможна, но не всегда выгодна. Мелкие фрезы проще заменить. Крупные и дорогие модели иногда отдают в сервис. После заточки меняется геометрия, поэтому режимы приходится подбирать заново. Если фреза используется в серии, стоит вести журнал. В нём отмечают материал, режимы и износ. Такой учёт помогает вовремя заказывать замену.
Практические примеры
В мебельном цехе фреза 6 мм с двумя зубьями отлично справлялась с МДФ. Но при переходе на дуб мастер поставил ту же модель и получил сколы. Пришлось уменьшить подачу и взять фрезу с другой геометрией. В рекламной мастерской акрил резали на высокой скорости. Кромка начала плавиться, появились наросты. Решение оказалось простым: снизили обороты и добавили воздушное охлаждение. В мастерской по металлу алюминиевую плиту обрабатывали однозубой фрезой. Стружка выходила крупная, поверхность оставалась чистой. Когда поставили четырёхзубую, стружка забила канавки. Пришлось вернуться к проверенному варианту.
Такие случаи показывают, что универсального рецепта нет. Однако базовые правила работают. Нужно учитывать материал, станок, оснастку и требования к качеству. Если деталь простая, можно пожертвовать скоростью ради стабильности. Если заказ срочный, подбирают более производительный инструмент. Главное — не игнорировать тесты и не работать вслепую.
Краткие выводы
Фрезы для ЧПУ — большой класс инструментов. Они различаются по материалу, форме, покрытию и назначению. Для дерева, пластика, алюминия и стали нужны разные модели. На выбор влияют количество зубьев, угол спирали, длина кромки и способ охлаждения. Ошибки чаще связаны не с ценой, а с неверным режимом и плохой оснасткой. Если подходить к выбору спокойно и проверять параметры на практике, результат будет предсказуемым. Ассортимент поставщиков помогает найти вариант под задачу, но окончательное решение всё равно зависит от конкретных условий обработки.